- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Domov
>
Produkty > Odlievanie pod tlakom > Odlievanie zinkovej zliatiny > Výfukové potrubie tlakového liatia


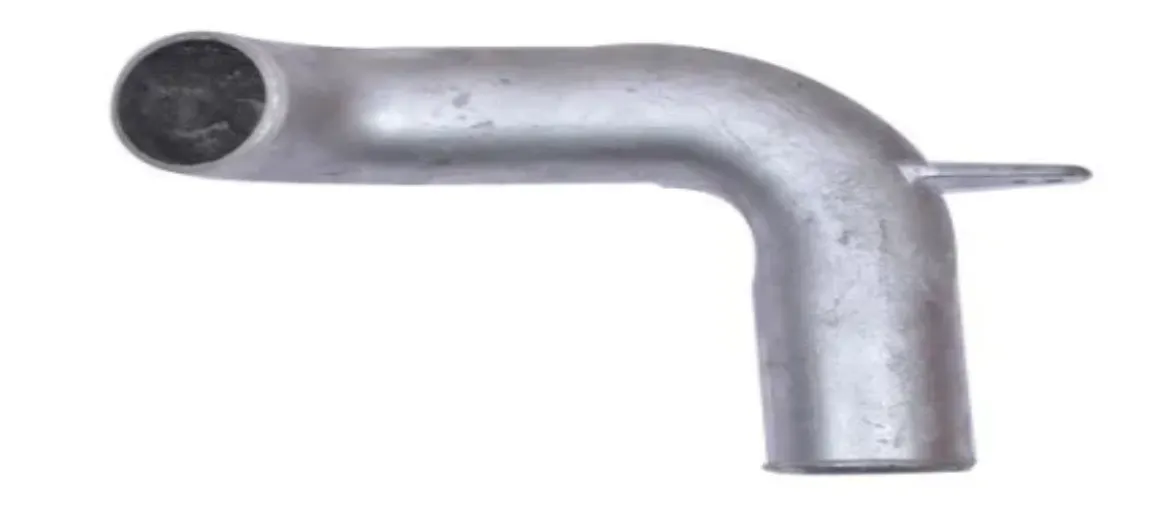
Výfukové potrubie tlakového liatia
Xiamen Hongyu Intelligent Technology Co., Ltd. sa špecializuje na prispôsobený výskum a vývoj, ako aj hromadnú výrobu výfukového potrubia tlakového liatia. V reakcii na bežné problémy tradičných zváraných výfukových potrubí, ako je praskanie a únik vzduchu, používame integrovaný proces lisovania pod vysokým tlakom, aby sme poskytli kovové komponenty pre výfukové systémy rôznych modelov vozidiel so spoľahlivejším tesnením a dlhšou životnosťou. Podporujeme aj prispôsobenie na základe výkresov a vzoriek.
Odoslať dopyt
Popis produktu
Predstavenie produktu
Tlakovo liate výfukové potrubie je základným kovovým komponentom vo výfukovom systéme vozidla, ktorý prepája výfukový koniec motora so systémom redukcie hluku v strednej a zadnej časti. Je zodpovedný za vypúšťanie výfukových plynov a vyrovnávanie hluku. Na odstránenie slabých miest v konštrukcii pomocou zvarových švov používame integrovaný proces vysokotlakového liatia, čím poskytujeme balíky riešení výfukových potrubí s vysokou pevnosťou a vysokou tesnosťou pre osobné automobily, terénne vozidlá a upravené vozidlá. V porovnaní s tradičným viacsegmentovým procesom zvárania zakrivených rúr má integrovaná formovacia štruktúra odlievaná pod tlakom zásadné zlepšenie konzistencie produktu a dlhodobej spoľahlivosti. Naše produkty boli overené rokmi skutočnej montáže vozidla a fungujú stabilne v rôznych náročných podmienkach. Celková pevnosť tlakovo liateho výfukového potrubia automobilu je o 30 % vyššia ako u zváraného potrubia a spätný odpor výfuku je nižší, čím sa efektívne predlžuje životnosť celého výfukového systému vozidla.
Najdôležitejšie produkty
1. Integrovaná štruktúra tlakového liatia úplne eliminuje trhliny vo zvaroch
Výfukové potrubie automobilu odlievané pod tlakom je vyrobené vysokotlakovým odlievaním, výsledkom čoho je telo ventilu bez akýchkoľvek zvarových švov. Tým sa zabráni problémom s krehkosťou materiálu v tepelne ovplyvnenej oblasti spôsobenej zvarmi. Prietokové kanály, montážne sedlá a rozhrania sú integrované počas procesu tlakového liatia. Následné vyžadujú len malé množstvo jemného spracovania. Počas sériovej výroby môže byť odchýlka veľkosti každého kusu kontrolovaná v rozmedzí ± 0,1 mm. Vnútorné prietokové kanály výfukového potrubia odlievaného pod tlakom sú hladké bez jaziev po zvaroch a spätný odpor výfukových plynov je približne o 15 % nižší ako u tradičných zváraných potrubí.
2. Presné tesnenie príruby, bez úniku na rozhraní
Netesnosť rozhrania výfukového potrubia je najčastejším bodom poruchy. Výfuková príruba, ktorú dodávame s tlakovým liatím, je vyrobená prostredníctvom integrovaného tlakového liatia a následne presného CNC spracovania. Rovinnosť tesniaceho povrchu je kontrolovaná v rozmedzí 0,03 mm. V kombinácii s grafitovým tesnením odolným voči vysokej teplote dokáže udržať tlak po dobu 30 sekúnd pri 0,35 MPa bez poklesu tlaku. Integrovaná tlakovo liata príruba sa nedeformuje vplyvom zváracieho tepla a nebude mať problém s deformáciou tesniacej plochy a netesnosťou pri dlhodobom používaní.
3. Teplotná odolnosť a odolnosť proti korózii, dlhšia životnosť
Substrát telesa ventilu je vyrobený z vysoko pevnej tlakovo liatej hliníkovej zliatiny a povrch je ošetrený vysokoteplotným práškovým lakom. Dlhodobá pracovná teplota môže dosiahnuť 550 ℃. Pripojenie chvostovej časti je spárované s nerezovým výfukovým potrubím. V daždivom, zasneženom prostredí a prostredí so slanou hmlou je jeho odolnosť proti korózii oveľa lepšia ako u bežných potrubí z uhlíkovej ocele. Neutrálny test soľným sprejom trvá 720 hodín bez hrdze a životnosť vozidla sa dá synchronizovať s vozidlom.
4. Kompatibilita viacerých modelov a bohaté možnosti prispôsobenia
Podvozok terénnych vozidiel je vystavený náročným podmienkam s veľkým zdvihom pruženia a častými nárazmi. Výfukový systém takýchto vozidiel vyžaduje vysokú odolnosť voči nárazom. Vyvinuli sme viacero schém výroby foriem pre zadné výfukové systémy terénnych vozidiel, ako je zadný výfukový systém Jeep JK Cat, a poznáme rozloženie podvozku a nájazdové uhly. Vo fáze projektovania prispôsobujeme polohy potrubia schéme s najnižším rizikom nárazu. Počas fázy projektovania zdvihneme najnižší bod potrubia tak, aby bol nad 220 mm nad zemou, čím výrazne znížime riziko nárazu na dno. V prípade upravených a modernizovaných vozidiel môžeme spolupracovať so značkami ako Vance a Hines Exhaust, aby sme poskytli zodpovedajúce špecifikácie, vyvinuli zodpovedajúce tlakovo odliate prírubové rozhrania a podporili povrchové úpravy, ako je leštenie a čierny titánový povlak.
Technické špecifikácie
| Projekt | Popis parametra |
| Názov produktu | Výfukové potrubie tlakového liatia |
| Základný proces | Vysokotlakové liatie, CNC presné obrábanie, povrchová úprava |
| Voliteľné materiály | ADC12 tlakovo liata hliníková zliatina, nehrdzavejúca oceľ 304 |
| Formulár rozhrania | Spojenie príruby / svorky, prispôsobiteľné podľa výkresov |
| Prevádzková teplota | Dlhodobo 550 ℃, vrchol krátkodobo 700 ℃ |
| Výkon tesnenia | Udržanie tlaku 0,35 MPa počas 30 sekúnd, pokles tlaku ≤ 0,002 MPa |
| Povrchová úprava | Elektroforetický náter striekaním pri vysokej teplote, leštenie, čierny titánový náter |
| Dodacie dokumenty | Správa o materiáli, správa o zistení chýb, záznam o teste vzduchotesnosti |
Poznámka: Vyššie uvedené sú všeobecné referenčné špecifikácie. Konečné parametre budú založené na Vami poskytnutých potvrdených montážnych výkresoch vozidla. V prípade špeciálnych podmienok oznámte vopred a dokončite overenie rušenia zostavy vozidla pred uvoľnením formy.
Kontrola kvality: Každá šarža je sledovateľná.
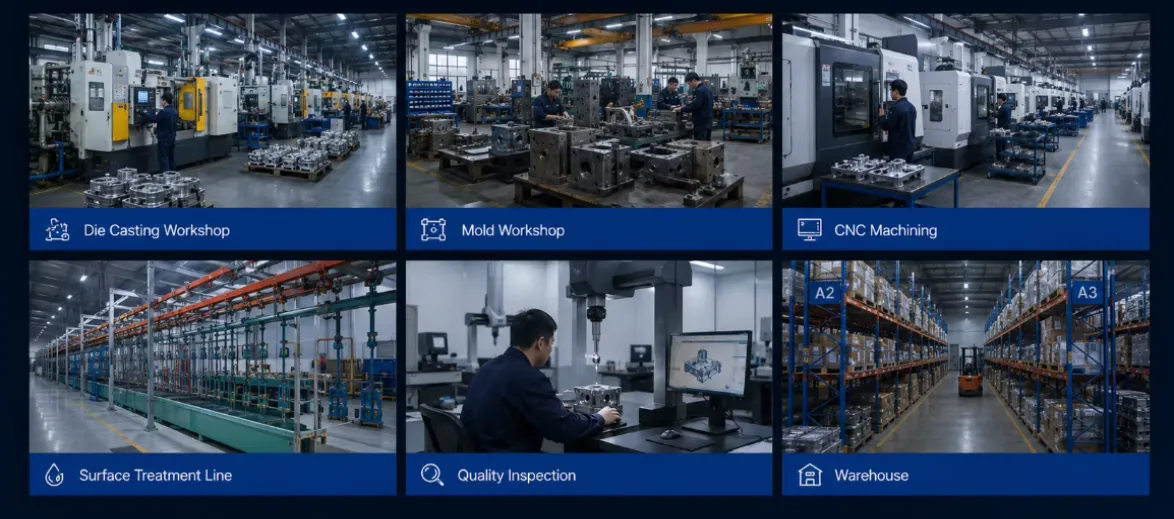
Každá šarža surovín je vedená s materiálovými certifikátmi; vzorky predliatkov odlievaných pod tlakom sa odoberajú na röntgenovú detekciu defektov na kontrolu vnútorných defektov; po opracovaní sa vykoná úplná kontrola rovinnosti povrchu príruby; každý hotový výrobok je podrobený testovaniu vzduchotesnosti a žiadne nevyhovujúce výrobky nebudú uvoľnené. Ako profesionálny výrobca výfukových potrubí sme zaviedli systém sledovania šarží so záznamami od tavenia, tlakového odlievania až po konečnú kontrolu produktu v každom kroku. Po potvrdení kvalifikácie prvého kusu môže byť zahájená sériová výroba. Miera odberu vzoriek pre hromadnú výrobu nie je menšia ako 5 %, aby sa zabezpečila konzistentnosť medzi hromadnou výrobou a vzorkou.
Proces prispôsobenia spolupráce
1. Vyžiadajte si pripojenie: Prijmite svoje výkresy, digitálne modely alebo vzorky a potvrďte špecifikácie rozhrania a požiadavky na inštaláciu
2. Technické hodnotenie: Overte uskutočniteľnosť tlakového liatia a riziko interferencie pri montáži vozidla a vytvorte riešenie a cenovú ponuku
3. Vývoj formy: Prispôsobte formu na tlakové liatie, dokončite skúšobnú formu a modifikujte ju
4. Výroba vzorky: Vyrobte prvý kus, dokončite testy veľkosti a vzduchotesnosti a doručte na potvrdenie
5. Overenie zostavy vozidla: Potvrďte, že v skutočnej inštalácii vozidla nedochádza k rušeniu alebo abnormálnemu rezonančnému hluku
6. Sériová výroba: Po overení začnite hromadnú výrobu a implementujte kontrolu kvality celého procesu
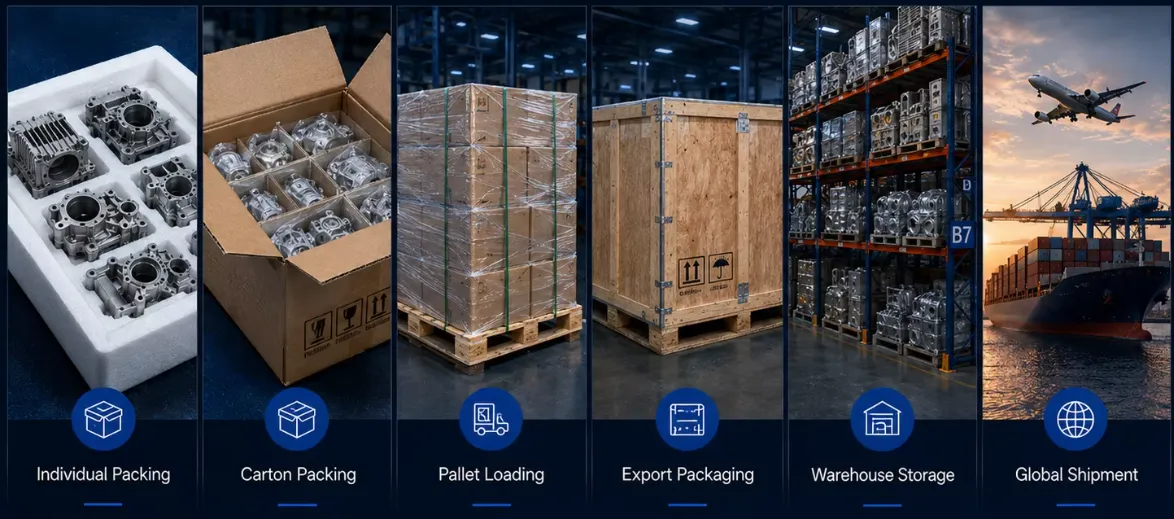
7. Kontrola a dodávka: Po záverečnej kontrole je kvalifikovaná, zabaliť na odoslanie a súčasne dodať kontrolné materiály
Prečo si vybrať nás?
Od vývoja foriem, tlakového odlievania, CNC presného spracovania až po záverečné testovanie plynotesnosti je celá výrobná linka dokončená v uzavretej slučke v tej istej továrni, pričom základné procesy nie sú outsourcované. Pred uvoľnením formy vykonávame simuláciu toku formy na tlakové liatie, aby sme vopred predpovedali vnútorné defekty, ako sú zmršťovacie dutiny a studené uzávery, čím sa zabráni strate času v dôsledku opakovaných úprav formy. Ako spoľahliví dodávatelia výfukových potrubí sme oboznámení s požiadavkami trhu na vyhýbanie sa dizajnu a úpravám podvozku terénnych vozidiel. Každá šarža produktov sa dodáva s röntgenovými správami o detekcii chýb a záznamami o plynotesnosti, ktoré podporujú overenie vzoriek malých šarží pred zväčšením výroby. Naše výfukové potrubie na tlakové liatie bolo vyvezené do mnohých krajín Severnej Ameriky a juhovýchodnej Ázie. Uvítame, ak nám pošlete výkresy a my vám čo najskôr pošleme spätnú väzbu k výsledkom hodnotenia.
FAQ
Ako môžem získať presnú cenovú ponuku dielov?
Môžeme poskytnúť presnú cenovú ponuku na základe vašich 2D/3D výkresov (STEP/IGS/PDF), materiálov, množstva, tolerancií, povrchovej úpravy a požiadaviek na dodanie.
Môžem na diaľku sledovať priebeh výroby?
áno. Po potvrdení objednávky poskytneme podrobný plán výroby a pošleme týždennú správu o pokroku vrátane skutočných fotografií a videí.
Aké testy sa budú vykonávať na dokončenom výfukovom potrubí?
Každý hotový výrobok prechádza skúškou vzduchotesnosti (tlakom 0,35 MPa udržiavaným po dobu 30 sekúnd) a komplexnou kontrolou kľúčových rozmerov. Suroviny sa proporcionálne odoberajú na röntgenovú detekciu chýb, aby sa skontrolovali vnútorné vzduchové otvory, čím sa zabezpečí, že po montáži nedôjde k úniku vzduchu.
Prijímate malé dávkové skúšobné objednávky?
Po potvrdení technického riešenia a overení prvej vzorky na načítanie môžeme prijať malé skúšobné objednávky, ktoré vám pomôžu najskôr overiť účinok zaťaženia pred rozšírením výroby.
Môžem mať svoje logo vytlačené na produkte?
áno. Prosím, informujte nás formálne pred výrobou a najprv potvrďte dizajn na základe našich vzoriek.
Ponúkate podporu dizajnu alebo analýzu DFM?
áno. Naši inžinieri poskytujú spätnú väzbu DFM (Design for Manufacturing), aby optimalizovali dizajn dielov, znížili náklady a zlepšili tvarovateľnosť.
Súvisiaca kategória
Odlievanie hliníka pod tlakom
Odlievanie zinkovej zliatiny
Tlakové liatie v studenej komore
Tlakové liatie v horúcej komore
Odoslať dopyt
Neváhajte a zadajte svoj dopyt vo formulári nižšie. Odpovieme vám do 24 hodín.